Связаться с нами

Все категории

Все категории

Гибка Панелей
Штамповочный Пресс
Лазерная Резка
Автоматическая Линия

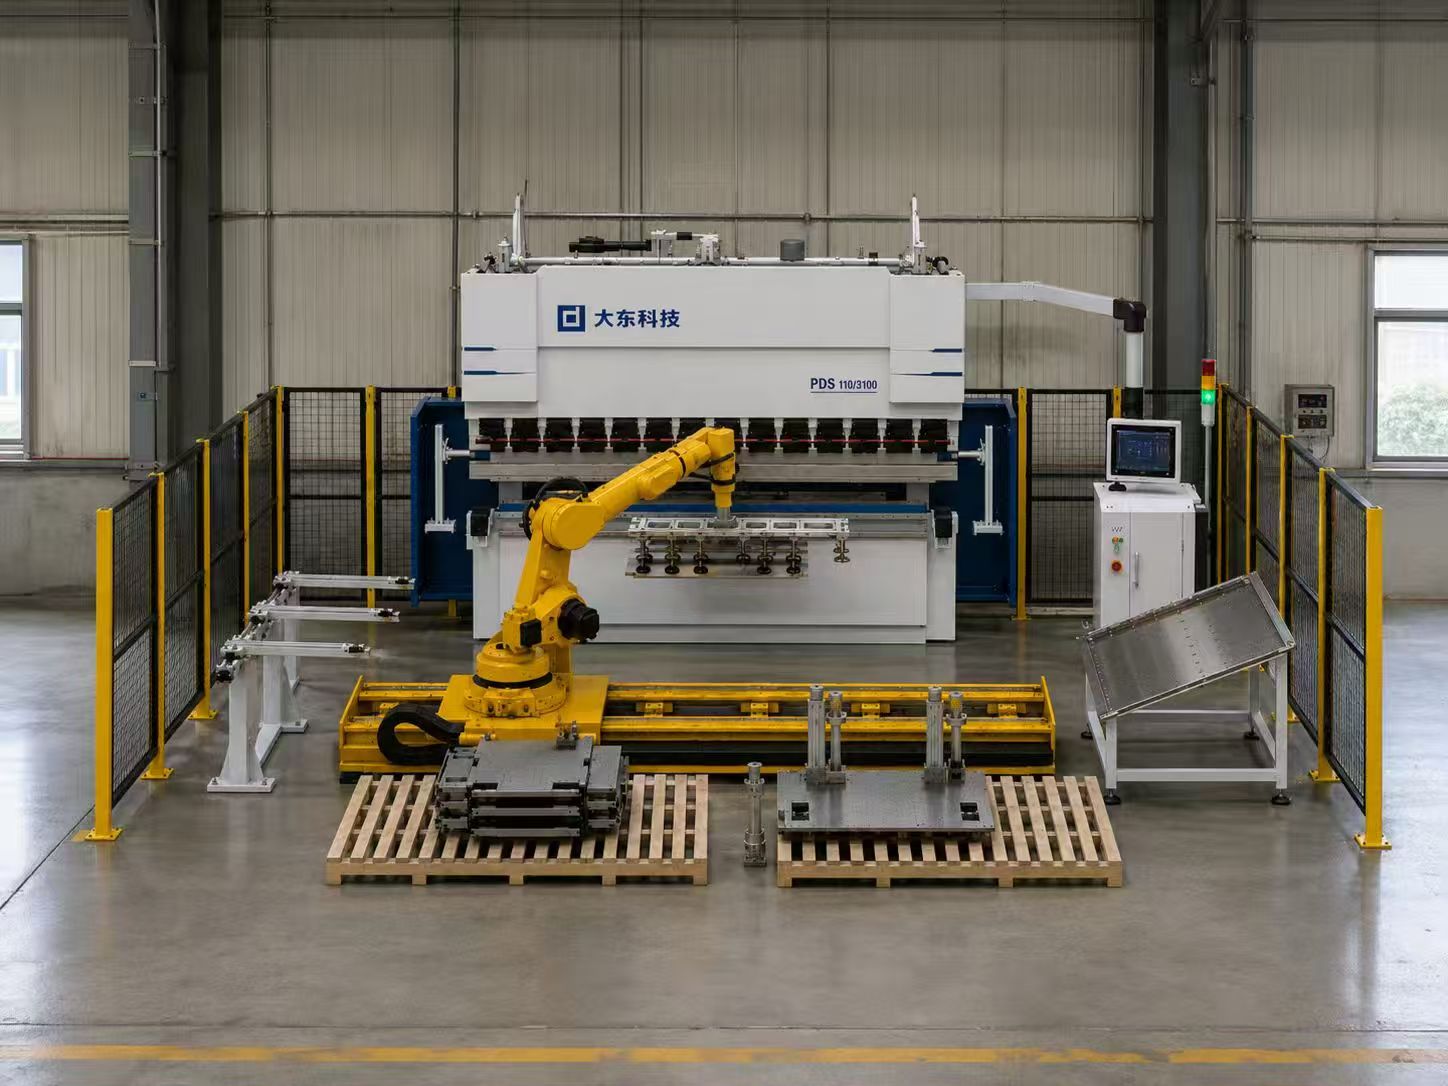
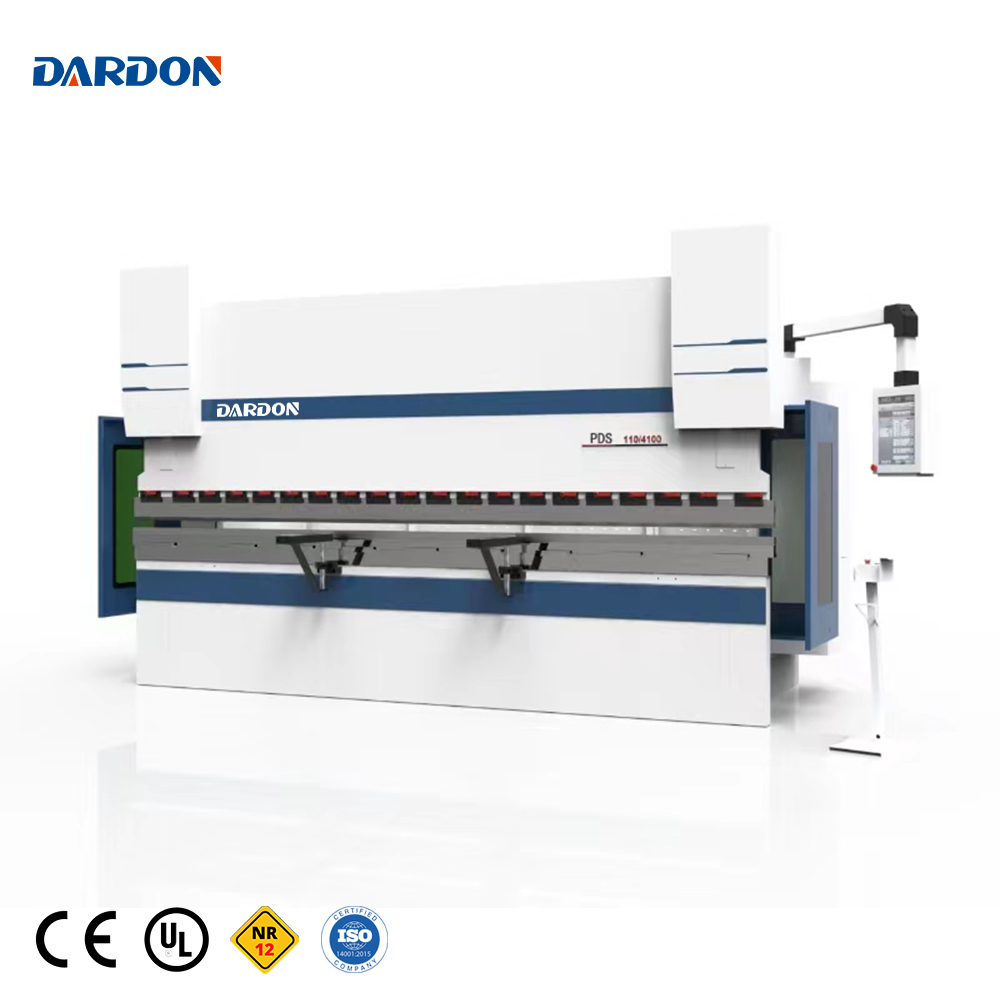
Сервогидравлический ЧПУ-пресс-тормоз PDS Series для обработки листового металла

Серия PDS — это передовой гибридный ЧПУ-гибочный пресс с электрогидравлическим приводом, предназначенный для высокопроизводительного гибки металла. Благодаря использованию специализированного сервомотора для управления гидравлическим насосом достигается энергосбережение свыше 50 %, снижение температуры масла и превосходная динамика перемещений. Конструкция выполнена на основе закаленной, чрезвычайно жёсткой сварной рамы и оснащена премиальной системой синхронизации с обратной связью, что обеспечивает беспрецедентную долговечность, точность углов гибки и бесперебойную работу при изготовлении изделий по индивидуальным заказам.


  • Гибридный сервопривод: Электрогидравлическая система обеспечивает энергосбережение свыше 50 %.
  • точность ±0,02 мм: Немецкая система управления синхронизацией с обратной связью Rexroth.
  • Чрезвычайно жёсткая рама: Сварная станина с полной термообработкой — нулевая деформация.
  • Интеллектуальное управление DELEM: Сенсорный экран DA-53TX, 15,6 дюйма, для интуитивного программирования.
  • Комплектующие мирового уровня: Создано с использованием сервоприводов ESTUN, электроники Schneider и уплотнений Parker.
Размер:
  • ОПИСАНИЕ
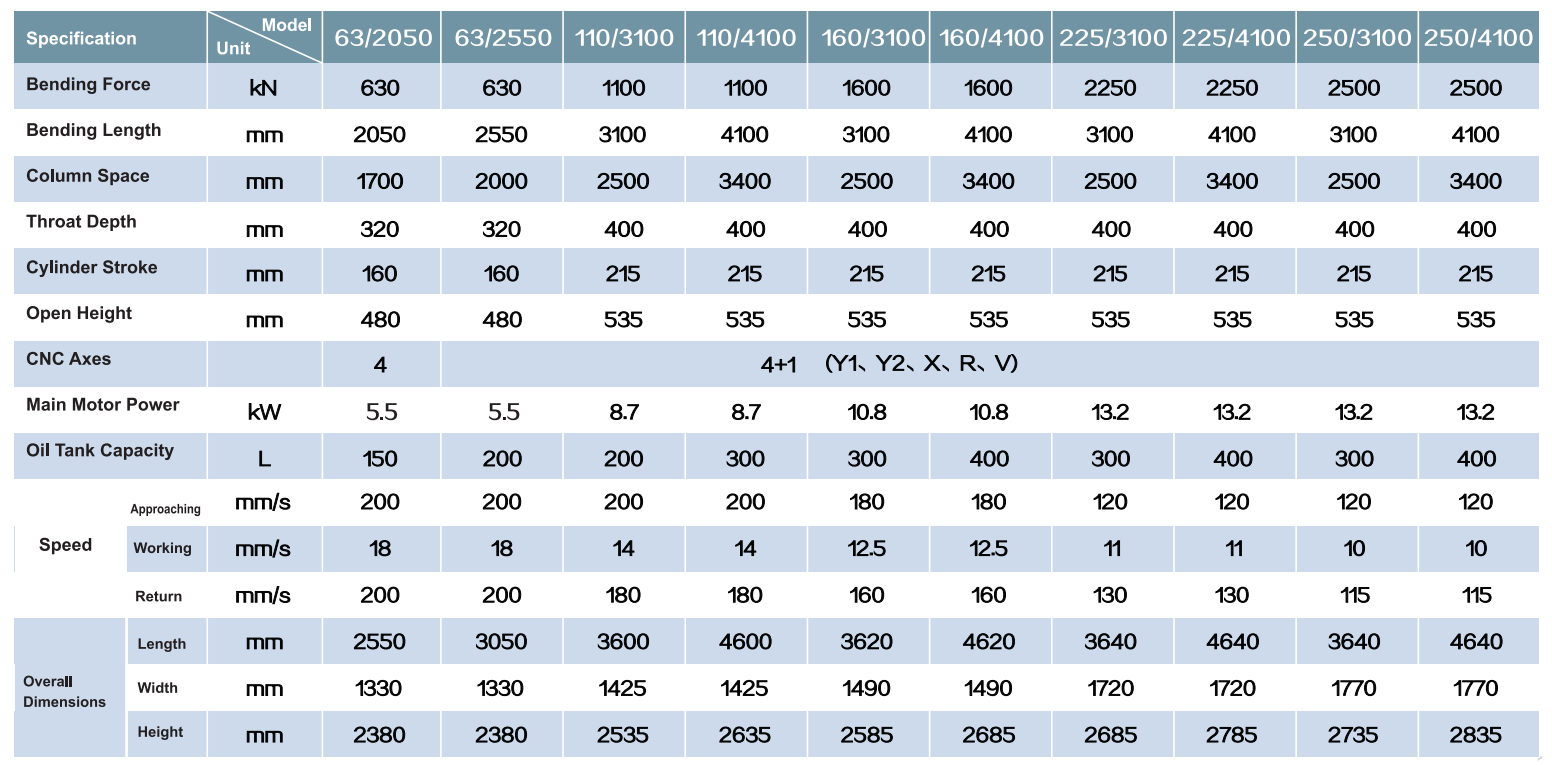
  • Технические характеристики
  • Автоматизационные решения
  • Часто задаваемые вопросы

PDS 1.jpg

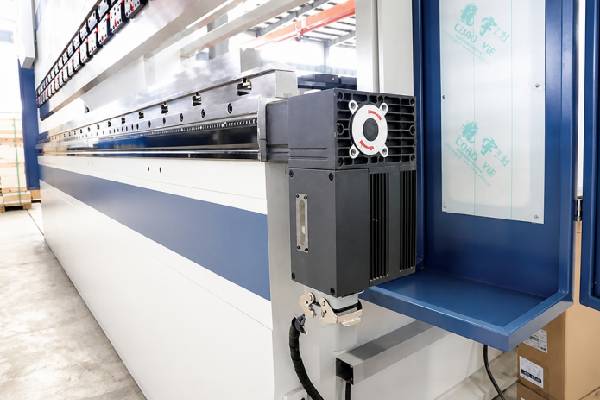
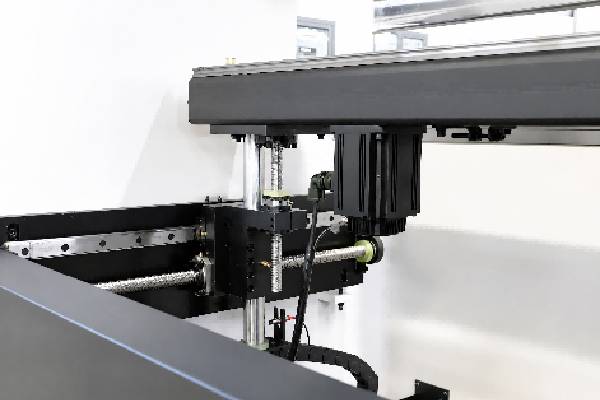
Техника калибровки

Стандартное высокоточное устройство для калибровки под углом с использованием наклонной клиновой системы.
Точная компенсация ЧПУ обеспечивает точный изгиб.

PDS 2.jpg

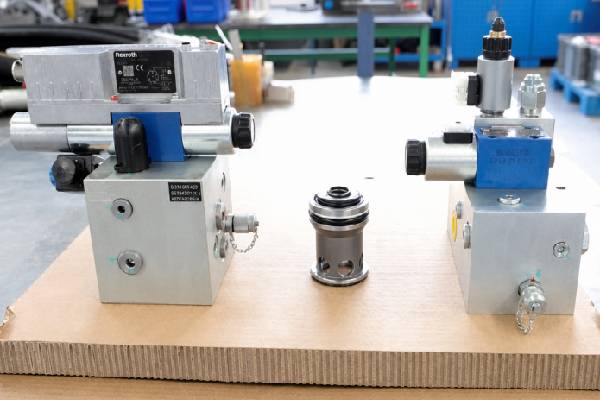
Гидравлическая система

Оснащено полным комплектом гидравлических компонентов, импортируемых из Германии.

Высокая скорость отклика, более низкий уровень отказов, более плавная и быстрая работа.

PDS 3.jpg

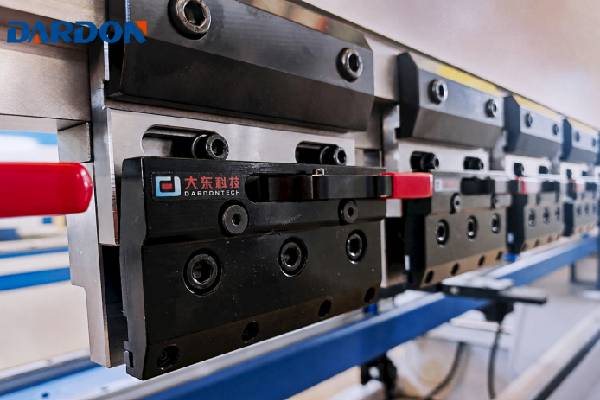
Быстродействующий зажим

Стандартный многофункциональный быстродействующий зажим.

Загрузка и выгрузка инструмента спереди, высокая эффективность.

PDS 4.jpg

Количество координатных осей ЧПУ

Стандартная конфигурация с 4+1 осями (Y1/Y2/X/R) для удовлетворения разнообразных потребностей в гибке.

Дополнительно доступны конфигурации с 6+1 и 8+1 осями с возможностью индивидуальной автоматизации.

PDS 5.jpg

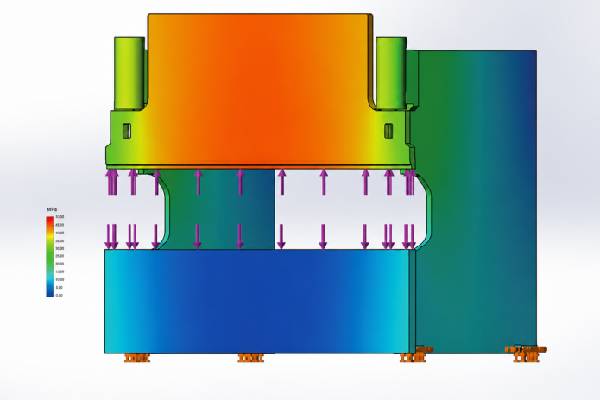
Конструкция станка

Оптимизировано методом конечных элементов.
Обеспечивает точное совмещение пуансона и матрицы, а также точность обрабатываемой детали.

image.png

08e599a8026058c732a8866e55b2251a.jpg

  • Вопрос: Оправдана ли инвестиция в многоосевой задний упор (например, 4+1, 6+1, 8+1)?
  • А : Стандартное 4+1 оси (Y1, Y2, X, R и коррекция профиля) обрабатывает около 80 % типовых прямоугольных деталей. Однако для ступенчатых фланцев, конических/асимметричных деталей и многостанционных компоновок , DADONG предлагает 6+1- или 8+1-осевой задний упор (с независимыми пальцами X1–X2 и моторизованными осями Z1–Z2) позиционируется автоматически — сокращая время настройки обработки более чем на 50 % .
  • Вопрос: Может ли станок обрабатывать глубокие короба и сложные U-образные каналы без столкновения инструментов?
  • А да. DADONG предоставляет программное обеспечение для 3D-симуляции в автономном режиме и гибочного CAM . Перед запуском станка просто импортируйте файл формата STEP: 1)Автоматически определяет оптимальную последовательность гибки; 2)Рекомендует настройки инструментов; 3)Выполняет полная виртуальная проверка на столкновения (100 %) . Кроме того, мы предлагаем индивидуальные решения с увеличенным дневным световым проёмом, большей глубиной горла и специализированными инструментами типа «гусиная шея»/«окно».
  • В: Почему средний угол отклоняется от углов на концах при гибке длинных деталей (2,5–4 м) и как это устраняется?
  • А : Это вызвано естественной деформацией конструкции под высоким давлением. Гибочные прессы DADONG оснащены ЧПУ-управляемым автоматическим механическим корректированием прогиба . ЧПУ рассчитывает точную кривую прогиба на основе свойств материала, толщины листа и его длины и управляет высокоточными моторизованными клиньями для динамической компенсации по всей длине станины— обеспечение равномерной согласованности угла ±0,2° от начала до конца .

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Мобильный
Название компании
Сообщение
0/1000

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Мобильный
Название компании
Сообщение
0/1000